Obkladanie je zvyčajne prvou operáciou, ktorú sa nový strojník naučí, a často je to práve tá, ktorá v tichosti rozhodne, či je diel dobrý alebo odpadový. Ak ste sledovali, ako nástroj prechádza priamo cez koniec rotujúceho obrobku a zanecháva za sebou plochý, rovný povrch, už ste videli čelo na sústruhu v akcii. To, čo vyzerá jednoducho, si vyžaduje viac premýšľania, než väčšina ľudí očakáva: výška nástroja, smer posuvu, rýchlosť rezania a uchytenie obrobku – to všetko sa prejaví na hotovej ploche.
Táto príručka sa zaoberá praktickou stránkou obrábania na manuálnych a CNC sústruhoch, od nastavenia úlohy cez odstraňovanie problémov a končí s detailmi, na ktorých záleží, keď plochá čelná plocha musí mať toleranciu vo výrobe.
Čo vlastne robí obkladanie na sústruhu
Čelenie znižuje dĺžku obrobku a vytvára rovný povrch kolmý na os otáčania. Obrobok sa otáča, zatiaľ čo jednobodový nástroj sa posúva cez čelnú plochu, zvyčajne z vonkajšieho priemeru smerom k stredu alebo naopak. Tento kolmý posuv je kľúčovým rozdielom oproti sústruženiu, kde sa nástroj pohybuje rovnobežne s osou a namiesto toho zmenšuje priemer.
V dielni vykonáva obklad niekoľko prác naraz:
- Vytvorí čistú, štvorcovú pomocnú plochu, z ktorej možno merať neskoršie operácie.
- Zarovná rezaný alebo hrubý koniec tyčového materiálu tak, aby diel mal známu dĺžku.
- Odstraňuje ošúchané okraje, ktoré za sebou zanechala pásová píla alebo upichovací nástroj.
- Pripraví koniec na stredové vŕtanie, zrážanie hrán alebo závitovanie.
Pretože od toho tak veľa závisí, tvár, ktorá nie je hranatá, skosená alebo klenutá, posúva chybu do každého nasledujúceho kroku.
Príprava na čistý čelný rez
Väčšina problémov, ktorým čelíme, sú skryté problémy s nastavením. Predtým, ako sa dotknete páky podávania, vykonajte niekoľko základných vecí.
Uchytenie obrobku a presah
Uchopte obrobok čo najbližšie k čeľustiam skľučovadla, ako to operácia dovoľuje, a udržujte krátku nepodoprenú dĺžku. Na tenkých kotúčoch alebo krúžkoch ľahký prechod s jemným posuvom porazí ťažký rez, ktorý odpruží súčiastku od nástroja. Ak je čelná plocha jediným obrábaným prvkom, mäkká čeľusť alebo jednoduchý prípravok často urobí pre presnosť viac ako akákoľvek zmena rezných parametrov.
Výška nástroja v strede
Nastavte hrot nástroja presne na stredovú čiaru vretena. Nástroj nastavený nad stredom zanecháva v strede tváre malý hrbolček; nasadený pod stredom, drhne, tlačí na obrobok a vytvára drsný, opracovaním spevnený povrch. Stredomer, oceľové pravítko zapichnuté medzi nástroj a obrobok alebo číselník na krížovom posúvači vás dostanú blízko a ľahký skúšobný rez to potvrdí.
Výber nástroja a geometria
Pravostranné a ľavostranné nástroje sa posúvajú v opačných smeroch, preto prispôsobte nástroj smeru, ktorým sa chcete pohybovať, a uistite sa, že do práce zaberá rezná hrana, nie bok. Udržujte vyčnievanie nástroja na minime, aby sa odstránila úloha. Pozitívna geometria čela vyhovuje ľahším strojom, malý polomer špičky poskytuje jemnejšiu povrchovú úpravu, ale slabší hrot a väčší polomer zvyšuje rezné sily dostatočne na to, aby chveli na štíhlych častiach.
Tvárou dovnútra alebo tvárou von
Smer kŕmenia je rozhodnutie, ktoré stojí za to urobiť zámerne a nie zo zvyku.
- Tvárou von (priemer od stredu k vonkajšiemu): rez začína blízko stredu a smeruje von. Nástroj vychádza z práce čisto na vonkajšom okraji, čo často zlepšuje povrchovú úpravu uzatváracej časti čela a posúva ostrap na vonkajší priemer, kde ho pilník alebo skosenie ľahko odstráni.
- Tvárou v tvár (vonkajší priemer smerom k stredu): nástroj vstupuje na vonkajšom okraji a končí v strede. Toto sa často uprednostňuje vtedy, keď sa otrep v blízkosti otvoru dá ľahšie zvládnuť, alebo keď následná operácia stredového vŕtania tento materiál aj tak odstráni.
Mnoho strojníkov hrubuje smerom do stredu a prechádza dokončovacím pasom smerom von. Bez ohľadu na to, ktorý smer si vyberiete, udržujte ho konzistentný v celej dávke, aby boli plochy vzájomne zameniteľné.
Rýchlosti, posuvy a hĺbka rezu
Jednou zvláštnosťou obrábania je, že rýchlosť povrchu sa mení pri pohybe nástroja. Pri vonkajšom priemere sa práca pohybuje najrýchlejšie; blízko centra sa takmer vôbec nehýbe. Na ručnom sústruhu bežiacom pri pevných otáčkach to znamená, že ráfik je často rezaný príliš rýchlo a stred príliš pomaly. Mierne zníženie otáčok vretena a uvoľnenie posuvu pri dokončovacom prechode zvyčajne poskytuje konzistentnejšiu plochu.
Približné východiskové body pre čelné prechody z mäkkej ocele s karbidovými nástrojmi; nastavenie pre tuhosť stroja, triedu vložky a materiál obrobku. | Pass | Hĺbka rezu | Feed | Povrchová rýchlosť | Účel |
| Hrubovanie | 1,0 až 2,5 mm | 0,15 až 0,30 mm/ot | 120 až 180 m/min | Odstráňte vývar a rezaný koniec |
| Polotovar | 0,3 až 0,8 mm | 0,10 až 0,20 mm/ot | 150 až 200 m/min | Správna rovinnosť a dĺžka |
| Dokončovanie | 0,05 až 0,20 mm | 0,05 až 0,12 mm/ot | 180 až 250 m/min | Konečná úprava a základná plocha |
Bežné problémy a ako ich vyriešiť
- Nub alebo pip v strede. Takmer vždy výška nástroja. Obnovte hrot na stred a urobte novú prihrávku.
- Zúžená alebo ošúchaná tvár. Skontrolujte zarovnanie koníka pri práci na hriadeli, opotrebovanie priečneho saní a zmesi a vychýlenie nástroja na dlhých previsoch.
- Vŕzganie alebo vzorovaný povrch. Skráťte previs nástroja, lepšie podopierajte obrobok, trochu znížte otáčky alebo zmeňte polomer hrotu.
- Hrubý, roztrhaný povrch. Zvyčajne tupá hrana, príliš ťažký posuv alebo rýchlosť, ktorá nevyhovuje materiálu ani doštičke.
- Otrepy na okraji. Pridajte malé skosenie alebo ľahké odihlovanie ako súčasť operácie a nie ako dodatočný nápad.
Obkladanie na CNC sústruhu
Na CNC sústruhu je geometria rezu rovnaká; mení sa len jeho ovládanie. Niekoľko bodov stojí za zapamätanie.
- Prechody lícovania sú naprogramované ako priamy pohyb pozdĺž osi X pri pevnom Z alebo ako pevný cyklus lícovania, ako napríklad G72 na mnohých ovládacích prvkoch v štýle Fanuc.
- Konštantná povrchová rýchlosť (G96) udržuje stálu rýchlosť rezania, keď sa nástroj blíži k stredu. Spárujte ho so svorkou maximálnej rýchlosti vretena, inak sa vreteno krúti pri zmenšovaní priemeru.
- Posuv na otáčku udržuje zaťaženie triesky konzistentné bez ohľadu na priemer.
- Samostatný ľahký dokončovací prechod, často 0,1 až 0,2 mm, poskytuje predvídateľný povrch a rovinnosť tváre.
Opakovateľnosť je skutočným prínosom a stále závisí od správnych korekcií nástroja a overeného prvého dielu. Prevádzka stupňovitých hriadeľov je dobrým príkladom toho, kde sa to oplatí.
 Vlastný hriadeľ z nehrdzavejúcej ocele Zakázkovo sústružený stupňovitý hriadeľ z nehrdzavejúcej ocele na pripojenie motora, ložiska alebo príslušenstva, ktorý stojí za preskúmanie pre opakovateľnú výrobu stupňovitého hriadeľa a presnosť hnacích komponentov. Zobraziť produkt →
Prečo na tvári často záleží viac ako na priemere
Na súčiastkach, ktoré sa hromadia, sedia alebo otáčajú, je koncová plocha referenčnou stranou, od ktorej sa meria všetko ostatné. Optické hriadele sú dobrým príkladom: predná strana musí byť plochá a hranatá, aby zostava sedela presne, bez hádzania na ramene. Rovnaká logika platí pre telesá ventilov, polotovary ozubených kolies a komponenty pohonu, kde sa niekoľko mikrometrov čelnej chyby mení na hluk, vibrácie alebo predčasné opotrebovanie v smere prúdenia. To je veľká časť ako je presnosť rozmerov udržiavaná pod kontrolou v sériovej výrobe.
 Vlastný nerezový optický hriadeľ so slotom Sústružený optický hriadeľ z nehrdzavejúcej ocele so štrbinou pre pohyblivé kĺbové komponenty, vyrobený podľa vlastných špecifikácií; stojí za to skontrolovať, kde na hranatých čelných plochách záleží. Zobraziť produkt →
Zodpovedajúce plochy na puzdrách a krytoch
Puzdrá ukazujú druhú stranu mince. Prírubové alebo hladké bronzové puzdro je zalisované do puzdra a nesie rotačný hriadeľ, takže obe čelné plochy musia byť kolmé k otvoru a bez vyvýšených otrepov. Otrepa, ktorá zostane na čelnom konci, môže úplne zastaviť sedenie puzdra, čo spôsobí stratu vôle a neskôr sa prejaví ako teplo a opotrebovanie. Čistý čelný prechod nasledovaný ľahkým skosením nestojí takmer nič a úplne tomu zabráni.
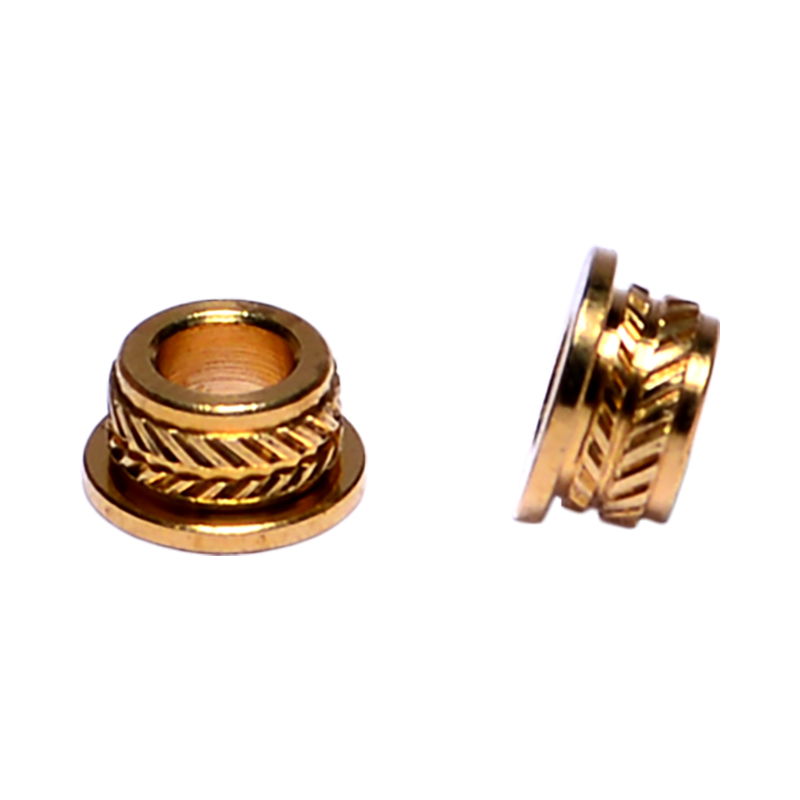 Vlastné bronzové puzdrá pre B2B výrobu Možnosť bronzového puzdra prispôsobená potrebám medzi podnikmi; stojí za to vidieť, keď je dôležitá presnosť uloženia, čelné plochy bez otrepov a čisté obloženie v zostavách krytu a hriadeľa. Zobraziť produkt →
Kontrolný zoznam pred ďalším rezom tvárového čela
- Skontrolujte, či je obrobok bezpečne uchytený s minimálnym presahom.
- Hrot nástroja nastavte presne na stred a skontrolujte ho skúšobným rezom.
- Presah nástroja udržujte na najkratšej dĺžke, ktorá uľahčí prácu.
- Pred spustením sa rozhodnite o smere podávania a zostaňte konzistentní počas celej dávky.
- Hrubé ťažké, potom urobte ľahký dokončovací pas na rovinnosť a dokončite.
- Skontrolujte tvár pomocou rovného okraja alebo indikátora, nielen podľa oka.
- Zlomte okraj malým skosením alebo odhrotovacím prechodom predtým, ako diel opustí stroj.
Tvárou v tvár sa odmeňuje trpezlivosť viac ako moc. Umiestnite nástroj do stredu, udržujte nastavenie pevné a nechajte pracovať ľahkým dokončovacím prechodom a tvár bude plochá, opakovateľná a pripravená na akúkoľvek ďalšiu operáciu.
Kunshan Hong Yong Sheng presné hardvérové produkty stroje a lisovacie diely presne tohto druhu, od jadier hriadeľov a puzdier až po upevňovacie prvky a vstrekované komponenty. Ak máte výkres, na ktorom musí čelný koniec dodržiavať toleranciu, naši inžinieri vám radi porozprávajú, ako by to fungovalo vo výrobe.