Obkladanie je zvyčajne prvým rezom, ktorý sa nový strojník naučí, a posledným, na ktorý skúsená ruka prestane myslieť, a práve preto stále spôsobuje problémy. Chudnite obrobok, prejdite cez koniec a máte plochú štvorcovú plochu, z ktorej môžete pracovať. Urobte to neopatrne a každá operácia, ktorá nasleduje, zdedí chybu. Nasleduje spôsob, akým pristupujeme k obrábaniu na sústruhu v našom vlastnom obchode: zvyky nastavenia, čísla, z ktorých vychádzame, a chyby, ktoré najčastejšie opravujeme.
Čo skutočne robí obkladanie na sústruhu
Čelenie odstraňuje materiál z konca obrobku a vytvára povrch kolmý na os otáčania. Nástroj sa pohybuje radiálne, po ploche, a nie po dĺžke dielu. Výsledkom je referenčná tvár: niečo, o čo sa dá posadiť, z čoho merať alebo sa čoho držať v druhej operácii.
Väčšinu času je obrobok valcový a držaný v trojčeľusťovom skľučovadle. Štvorčeľusťové skľučovadlo alebo čelná doska sa vysunie, keď je dielec nepravidelný, tenkostenný alebo je potrebné ho správne vytočiť. Dlhšie hriadele sú často vedené medzi stredmi s hnacím zubom nesúcim rotáciu.
Dobrú tvár definujú dve veci. Je plochá v rámci toho, čo umožňuje výkres, a je kolmá k osi. Z týchto dvoch vyplýva povrchová úprava, stav otrepov a čas cyklu. Tvár, ktorá vyzerá jasne, ale vybieha o niekoľko stotín milimetra, bude stále vytláčať ložisko z čiary, takže to kontrolujeme skôr pomocou indikátora ako očami.
Tvár verzus sústruženie: iný posuv, iný výsledok
Tieto dve operácie sú často zamieňané, pretože používajú rovnaký stroj a často rovnaký nástroj. Rozdiel je v smere pohybu nástroja vzhľadom na prácu.
Ako rozlíšiť čelný rez od sústružníckeho rezu na stroji. | Aspekt | Obklad | Sústruženie |
| Posuv nástroja | Radiálne, cez čelnú plochu | Axiálne, pozdĺž dĺžky |
| Výsledok | Plochá tvár kolmá k osi | Zmenšený priemer, cylindrický povrch |
| Meraná hĺbka | Z konca, pozdĺž osi | Z priemeru, radiálne |
| Povrchová rýchlosť | Mení sa, keď nástroj prechádza cez tvár | Konštantná pri danom priemere |
| Typické použitie | Zarovnanie konca, čistenie rezu píly, formovanie ramena | Prispôsobenie vonkajšieho priemeru veľkosti |
Nastavenie pred prvým rezom
Takmer každý problém, na ktorý sa nás pýtajú, začína skôr, ako sa nástroj dotkne kovu. Päť minút prípravy ušetrí zošrotovanú časť.
- Udržujte previs krátky. Uchopte toľko obrobku, koľko vám operácia umožňuje; každý milimeter navyše visiaci z čeľustí pridáva vibrácie, ktoré potom nemôžete odrezať.
- Nastavte nástroj na výšku stredu. Nástroj nad stredom sa rýchlo odiera a zmatní, jeden pod stredom zanecháva v strede tváre jadierko. Skontrolujte proti stredu koníka pomocou pravidla alebo malého štvorca.
- Priraďte nástroj k smeru rezu. Štandardný pravostranný sústružnícky nástroj držal rezy obvyklým spôsobom na nábehovej strane, takže posúvate od vonkajšieho priemeru dovnútra a vreteno sa otáča smerom k vám.
- Zaistite vozík a nastavte zmes tak, aby krížový posúvač pohyboval nástrojom priamo po ploche. Akýkoľvek uhol, ktorý zostane v zmesi, zmení plochú plochu na kužeľ.
- Odstráňte triesky a uistite sa, že nástroj má priestor na dosiahnutie stredu obrábania bez toho, aby držiak zanášal skľučovadlo.
Sekvencia tvárnenia, ktorá funguje
Nižšie uvedená objednávka je to, čo učíme v dielni. Je vhodný pre ručné sústruhy a prevádza sa priamo do CNC programu.
- Zľahka odhrňte koniec s vretenom bežiacim miernou rýchlosťou a sledujte, kde sa nástroj prvýkrát dotkne. Čiastočný rez vám povie, že obrobok nesedí kolmo v čeľustiach alebo bol rezaný pod uhlom.
- Preveďte hrubovací prechod od vonkajšieho okraja smerom k stredu, pričom na konečnú úpravu ponechajte približne 0,2 mm až 0,5 mm materiálu.
- Zatiahnite vreteno, zastavte vreteno a pred ďalším krokom skontrolujte celkovú dĺžku podľa výkresu. Je oveľa jednoduchšie odobrať ďalších 0,3 mm, ako ho vrátiť späť.
- Dokončovací rez urobte s ostrou hranou, ľahším posuvom a rovnakým smerom pohybu, aby bola konečná úprava konzistentná po celej tvári.
- Zastavte tesne pred úvratom na manuálnych strojoch alebo naprogramujte nástroj tak, aby vyčistil stredovú čiaru na CNC, potom zlomte okraj jemným pilníkom alebo nástrojom na odhrotovanie, zatiaľ čo sa práca pomaly otáča.
Jeden bod, ktorý stojí za to zopakovať: keď sa nástroj priblíži k osi, rýchlosť povrchu klesá k nule. Rezanie tam má bližšie k treniu ako strihaniu, a preto sa povrchová úprava často v posledných milimetroch tváre zhoršuje. Pomáha o niečo vyššia rýchlosť vretena, ľahší posuv v blízkosti stredu alebo konštantná povrchová rýchlosť na CNC.
Rýchlosti, posuvy a hĺbka rezu
Čísla závisia od materiálu, tuhosti a nástrojov, ale toto sú rozsahy, z ktorých vychádzame na primerane tesnom sústruhu s karbidovými doštičkami.
Počiatočné hodnoty pre ľahký sústruh; prispôsobiť sa materiálu, tuhosti a požadovanej povrchovej úprave. | Parameter | Hrubovanie | Dokončovanie |
| Hĺbka rezu | 0,5 mm až 2 mm | 0,1 mm až 0,4 mm |
| Posuv na otáčku | 0,1 mm až 0,25 mm | 0,05 mm až 0,1 mm |
| Rýchlosť vretena | Nastavte od najväčšieho priemeru | Dá sa zdvihnúť pre čistejšiu tvár |
| Chladiaca kvapalina | Povodeň, ak je k dispozícii | Nanášanie zaplavením alebo ľahkým štetcom |
Otáčky vretena nastavte od najväčšieho priemeru, ktorý režete, nie od konečnej veľkosti. Napríklad 40 mm čelná plocha a 10 mm čelná plocha potrebujú veľmi odlišné otáčky za minútu, aby udržali rovnakú povrchovú rýchlosť, a vonkajšia hrana je miesto, kde prebieha väčšina rezov.
Keď sa tvár pokazí
Väčšina chýb, ktorým čelíme, sa sama stratí v prvých sekundách. Čítanie povrchu pri rezaní ušetrí veľa dohadov.
- Znaky klepania: príliš veľký previs, uvoľnený stĺpik nástroja, nepodporovaný obrobok alebo príliš ťažký posuv. Najprv znížte previs a potom kŕmte.
- Misatá alebo konvexná tvár: nástroj nie je vo výške stredu alebo sa krížový sane nepohybuje kolmo k osi.
- Roztrhaný, rozmazaný povrch: matná hrana alebo povrchová rýchlosť blízko stredu, ktorá je príliš nízka na to, aby bolo možné rezať čisto.
- Silné otrepy na vonkajšom okraji: opotrebovaná vložka a rýchlosť posuvu, ktorá kov skôr tlačí ako strihá.
- Pip vľavo v strede: nástroj sa zastavil pred osou, alebo geometria nosa nástroja nie je vhodná na otočenie do stredu.
Kde sa kvalita tváre ukáže v skutočných častiach
Tvár je zriedka samoúčelná. Na stupňovitom hriadeli musí rameno, ktoré nesie ložisko, sedieť kolmo k čapu, alebo predpätie a hádzanie idú von z okna. Na bronzovom puzdre čelné konce nastavte inštalovanú dĺžku a rozhodnite, ako diel sedí vo svojom puzdre. Polotovary ozubených kolies sú obrobené na oboch stranách, takže hrúbka a rovnobežnosť spadajú do tolerancie pred rezaním zubov. Keď sa tieto detaily posunú, celá zostava vám o tom neskôr povie.
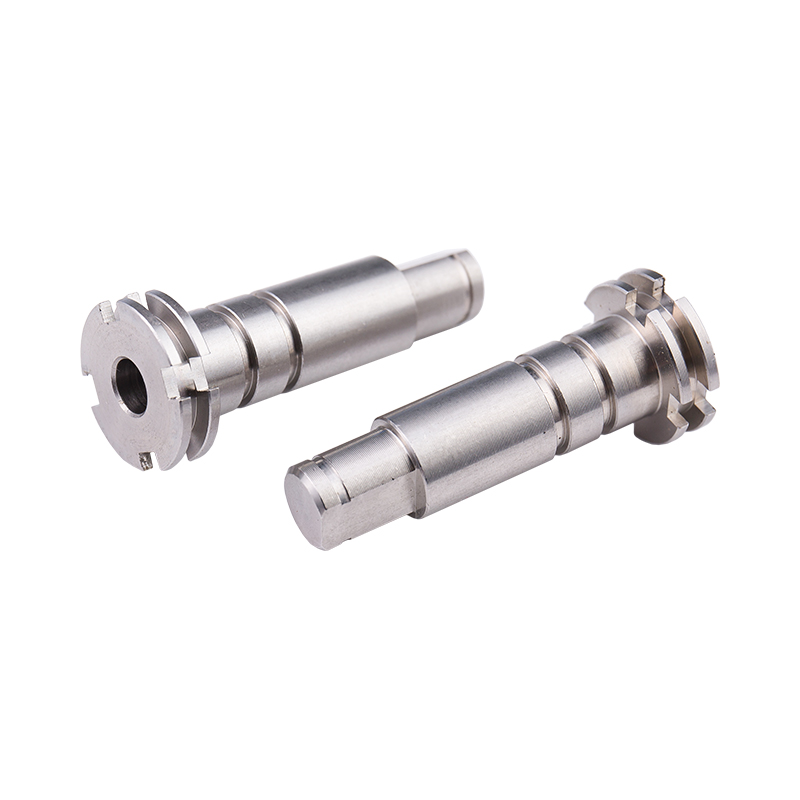 Vlastný hriadeľ z nehrdzavejúcej ocele Vlastný sústružený hriadeľ z nehrdzavejúcej ocele pre pripojenie motora a ložísk so špecifikáciami a povrchovou úpravou nastavenou podľa aplikácie; Obloženie na ramená podporuje presnosť montáže. Zobraziť produkt →
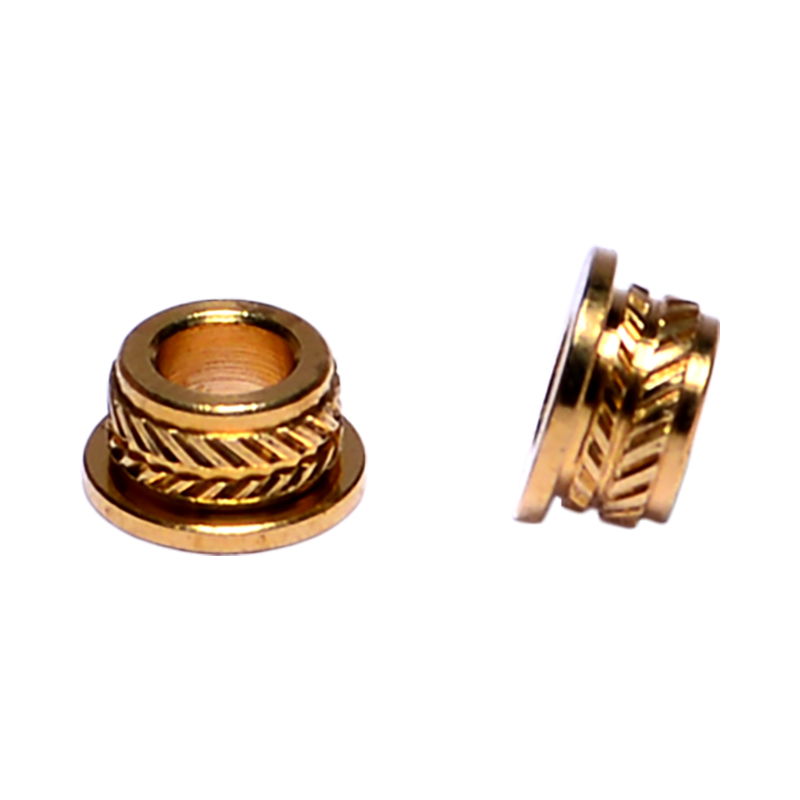 Vlastné bronzové puzdrá pre B2B výrobu Zákazkové bronzové puzdrá od výrobcu ponúkajúceho CNC sústruženie a veľkoobjemový výstup; čelné konce pomáhajú nastaviť inštalovanú dĺžku a usadenie v krytoch. Zobraziť produkt →
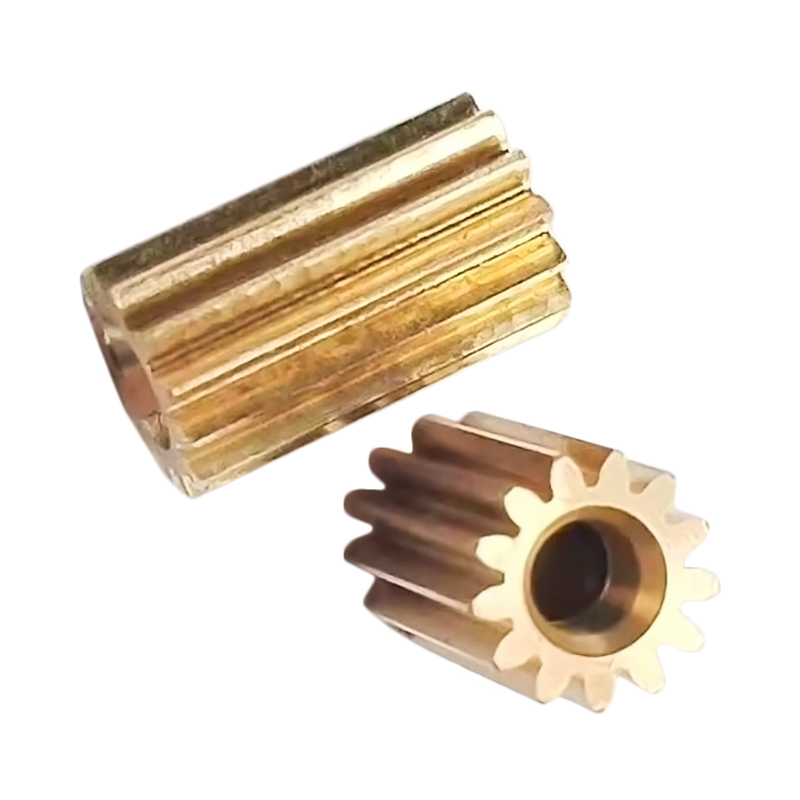 Vlastné mosadzné čelné ozubené koleso na prenos výkonu Mosadzné sústružené čelné ozubené koleso na motoricky poháňaný prenos sily, spracované podľa požadovaných špecifikácií a povrchovej úpravy, s obkladom kritickým pre hrúbku a rovnobežnosť. Zobraziť produkt →
To je dôvod, prečo považujeme obklady za metrologický krok a nie za hrubovanie. Časti opúšťajúce naše sústružnícke bunky, z stupňovitá práca hriadeľa na malé upevňovacie prvky sa kontrolujú na pravouhlosť a dĺžku, a nie jednoducho na meranie priemeru. Náš tím spísal širší prístup v ako sa zachováva rozmerová presnosť v rámci výrobného cyklu a čelová operácia je prvým miestom, kde disciplína začína.
Návyky, ktoré udržujú tváre ploché
Životnosť nástroja a trpezlivosť sú dôležitejšie ako akékoľvek jednotlivé nastavenia. Majte v dosahu náhradnú vložku alebo čerstvo nabrúsený nástroj, aby sa matná hrana nikdy nestala dôvodom na zlé opracovanie tváre. Vykonajte dodatočný prechod v menšej hĺbke namiesto silového rezu, ktorý vychyľuje obrobok. Nikdy nenechávajte kľúč skľučovadla v skľučovadle, držte rukoväť pilníka v ruke a ďalej od otáčajúceho sa skľučovadla a dlhé vláknité triesky odstraňujte háčikom alebo kefou, a nie prstami v rukaviciach. Malé zvyky, ako sú tieto, spôsobujú pokoj v dielni a pokojní operátori strihajú lepšie tváre.
Čelenie na sústruhu je jednoduchý nápad, ktorý sa vykonáva s množstvom malých rozhodnutí: koľko visí z čeľustí, kde nástroj sedí vzhľadom na stred, akým smerom sa pohybuje a koľko zásoby necháte na posledný prechod. Urobte to správne a operácia trvá niekoľko minút a zachová toleranciu bez problémov. Pomýlite sa a chyba bude nasledovať diel až po montáž. Ak sa tvár na niektorom z vašich komponentov stále odchyľuje od špecifikácií, pošlite nám nákres a fotografiu povrchovej úpravy a my vám povieme, čo by sme v nastavení zmenili.